






 方案咨询





然而,高强度合金钢的物理特性与精密齿轮制造的严苛要求,使组合齿轮的焊接长期面临着热变形失控与冷裂纹频发等困境,这不仅是工艺环节的技术痛点,更制约着传动系统整体品质的跃升。
针对变速箱组合齿轮环缝高质量焊接需求,宝辰鑫 DBW 同波长双光束环形光斑焊接子系统开展工艺打样验证,以精密、稳定、低变形的焊接表现,为传动精密零部件量产提供了可靠的技术路径。
三大“拦路虎”:硬质合金齿轮焊接为何让人头疼?
汽车变速箱组合齿轮,是汽车变速器中实现平顺换挡的关键部件,通常由齿轮主体与外围齿圈(或花键体)通过压装对接,再在圆周结合面进行高精度焊接。
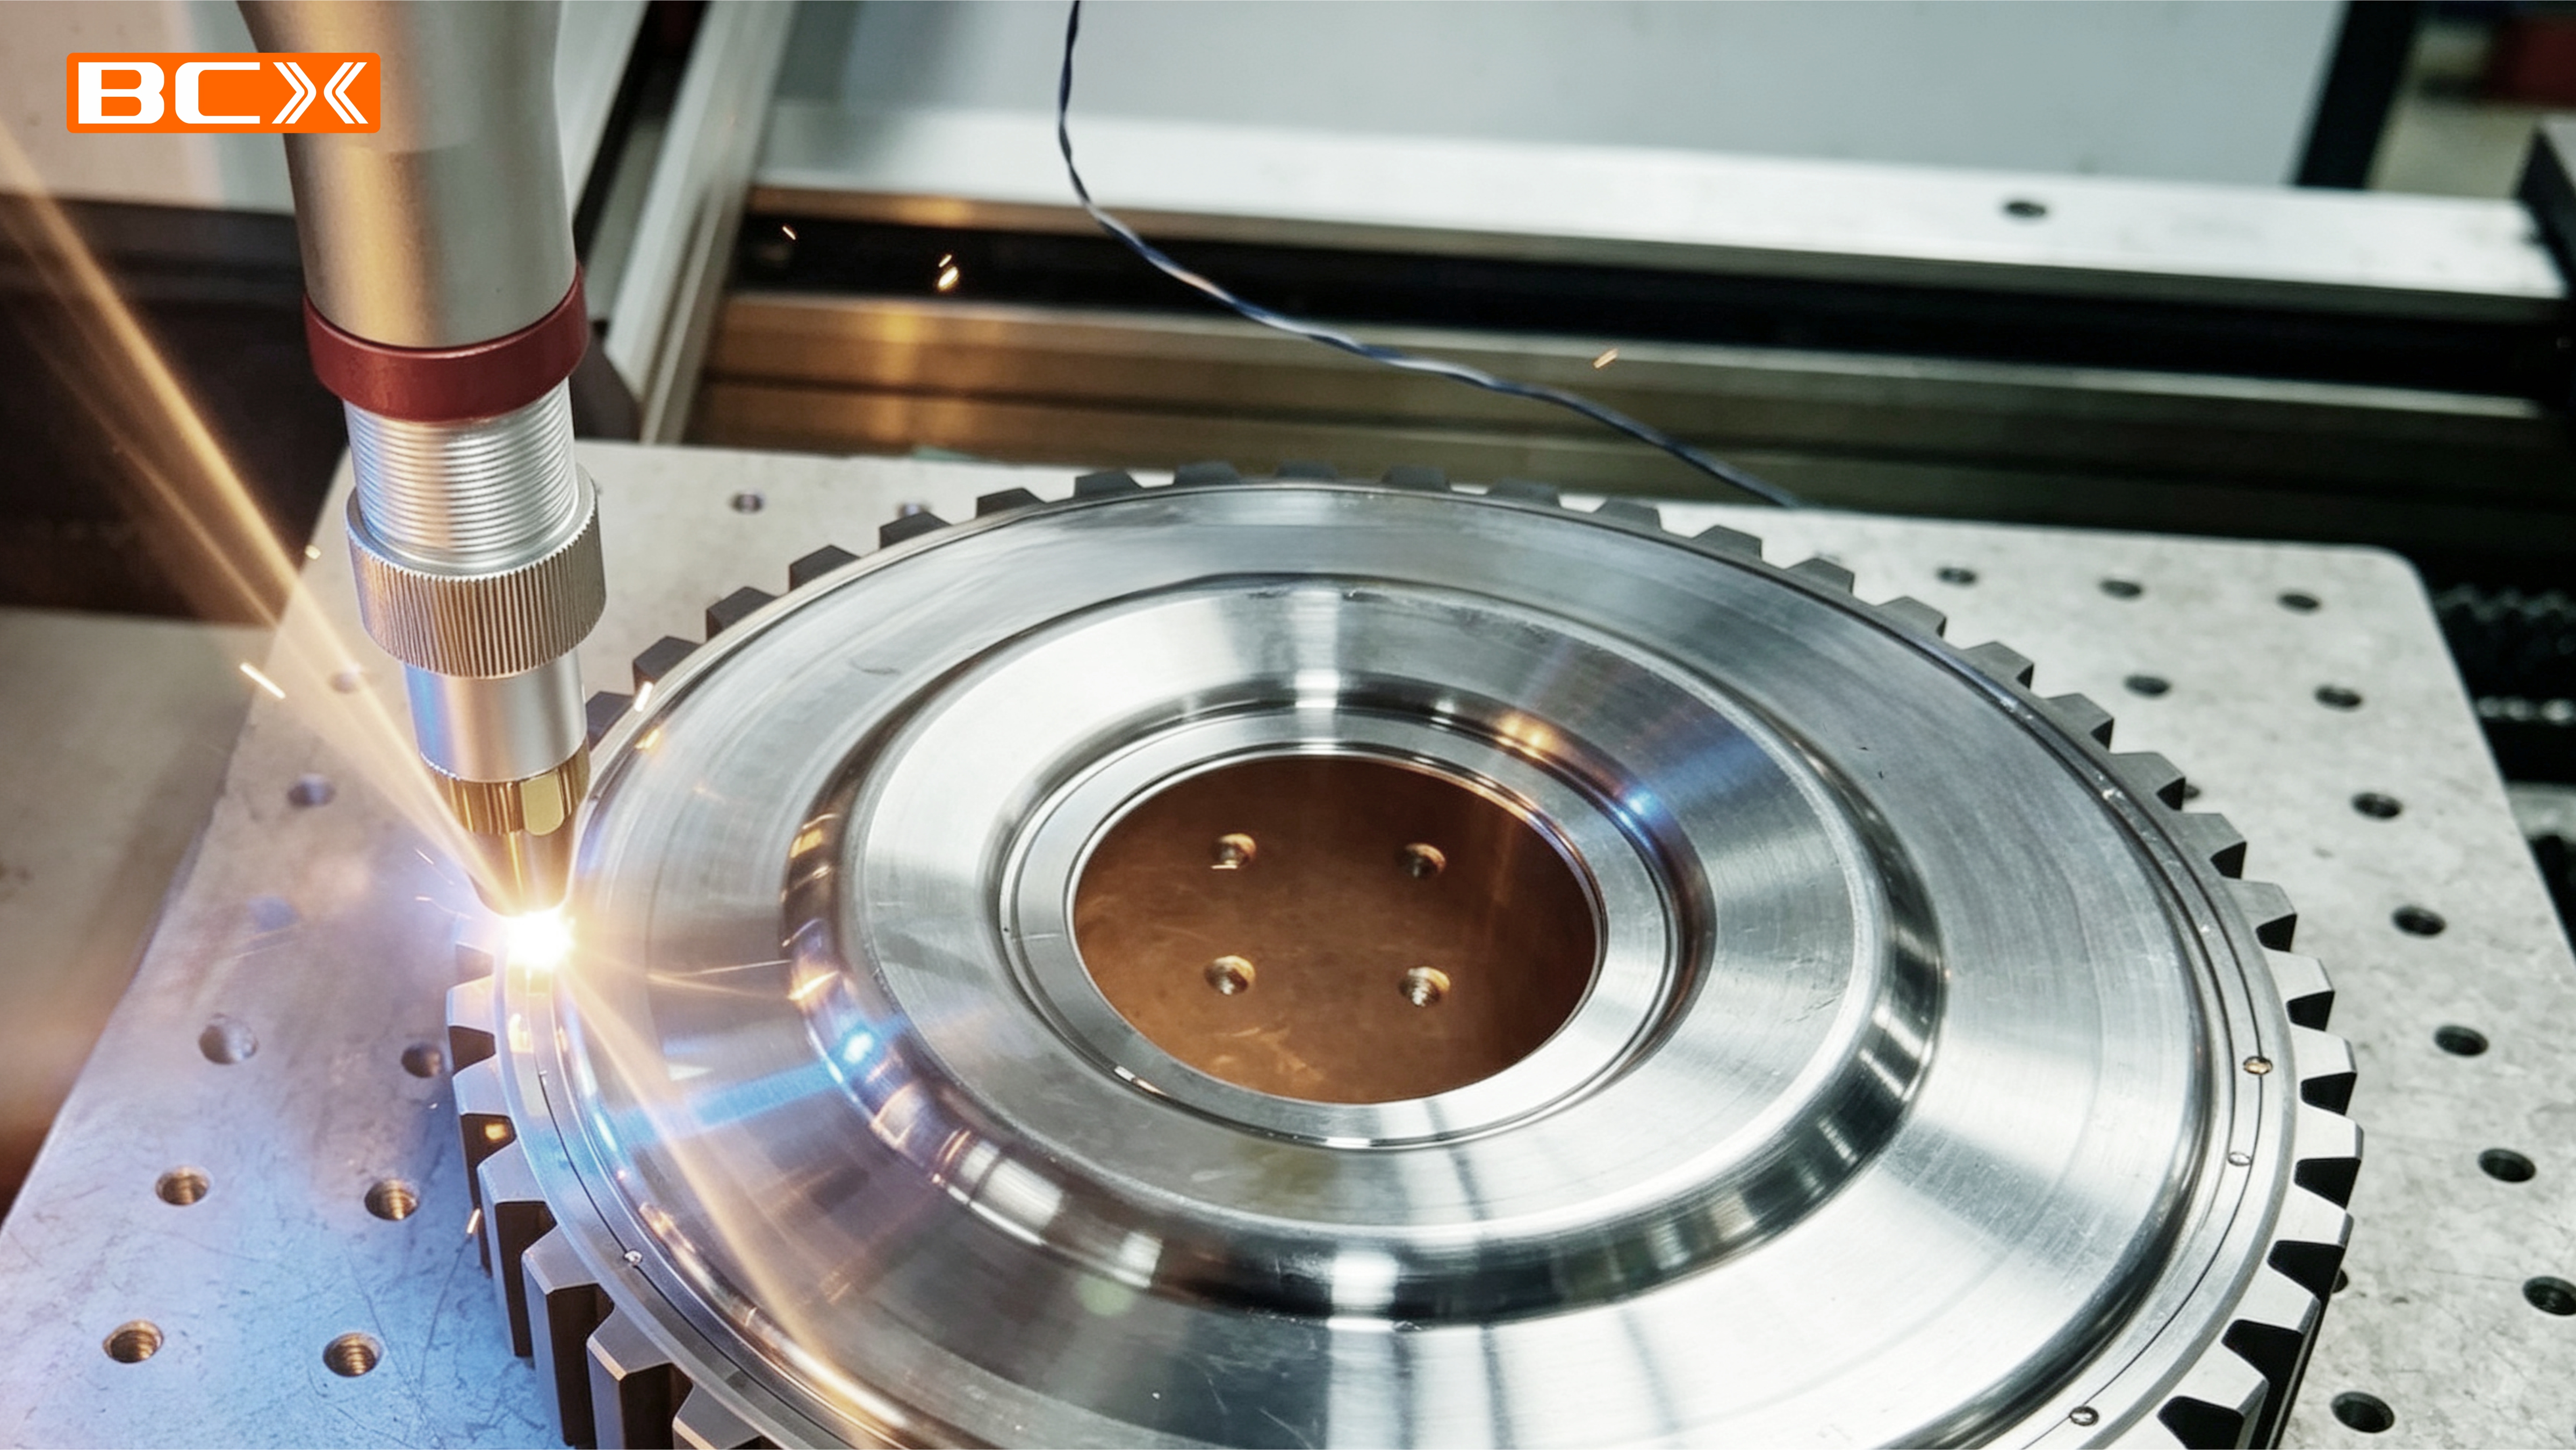
但这一看似标准的工序,实则隐藏着三大技术「陷阱」:
首先是来自材料方面的挑战。齿轮类零件通常采用高强度合金钢(如20CrMnTi、20CrMo等)或经过渗碳淬火处理,碳当量高,淬硬倾向大,在焊接急热急冷条件下极易产生冷裂纹、热裂纹,易出现组织脆化与相变,恶化接头抗冲击性能。
其次,变形控制极严。齿轮传动对啮合精度、同轴度和端面跳动要求极高(微米级),传统焊接的热输入大,极易导致齿形扭曲变形,产生传动异响甚至咬死。
最后,则是高应力与抗疲劳要求。作为传递动力的核心,组合齿轮接头需承受高速、高扭矩及频繁交变冲击,焊缝内部绝不允许出现未焊透、气孔或裂纹等致疲劳源缺陷,否则一旦失效,将直接导致变速箱损坏、动力中断,甚至引发安全事故。因此,其强度、抗疲劳性和尺寸稳定性要求达到了工业制造的顶尖水平。
方案破局:双光束协同,从源头“锁住”裂纹与变形
在某客户项目中,宝辰鑫需对客户提供的变速箱组合齿轮样件进行深熔焊,要求熔深3.5mm以上,焊接速度2m/min,且焊接区不得出现裂纹、变形等明显缺陷。
针对客户工艺需求及工件材质特性,宝辰鑫采用了DBW双光束激光焊接子系统。其核心光源采用同波长双光束DBW系列激光器,并搭载定制摆动焊接头及控制系统等,依托双光束 “内环聚能深熔、外环缓冲控温” 核心机理,实现了高质量焊接。
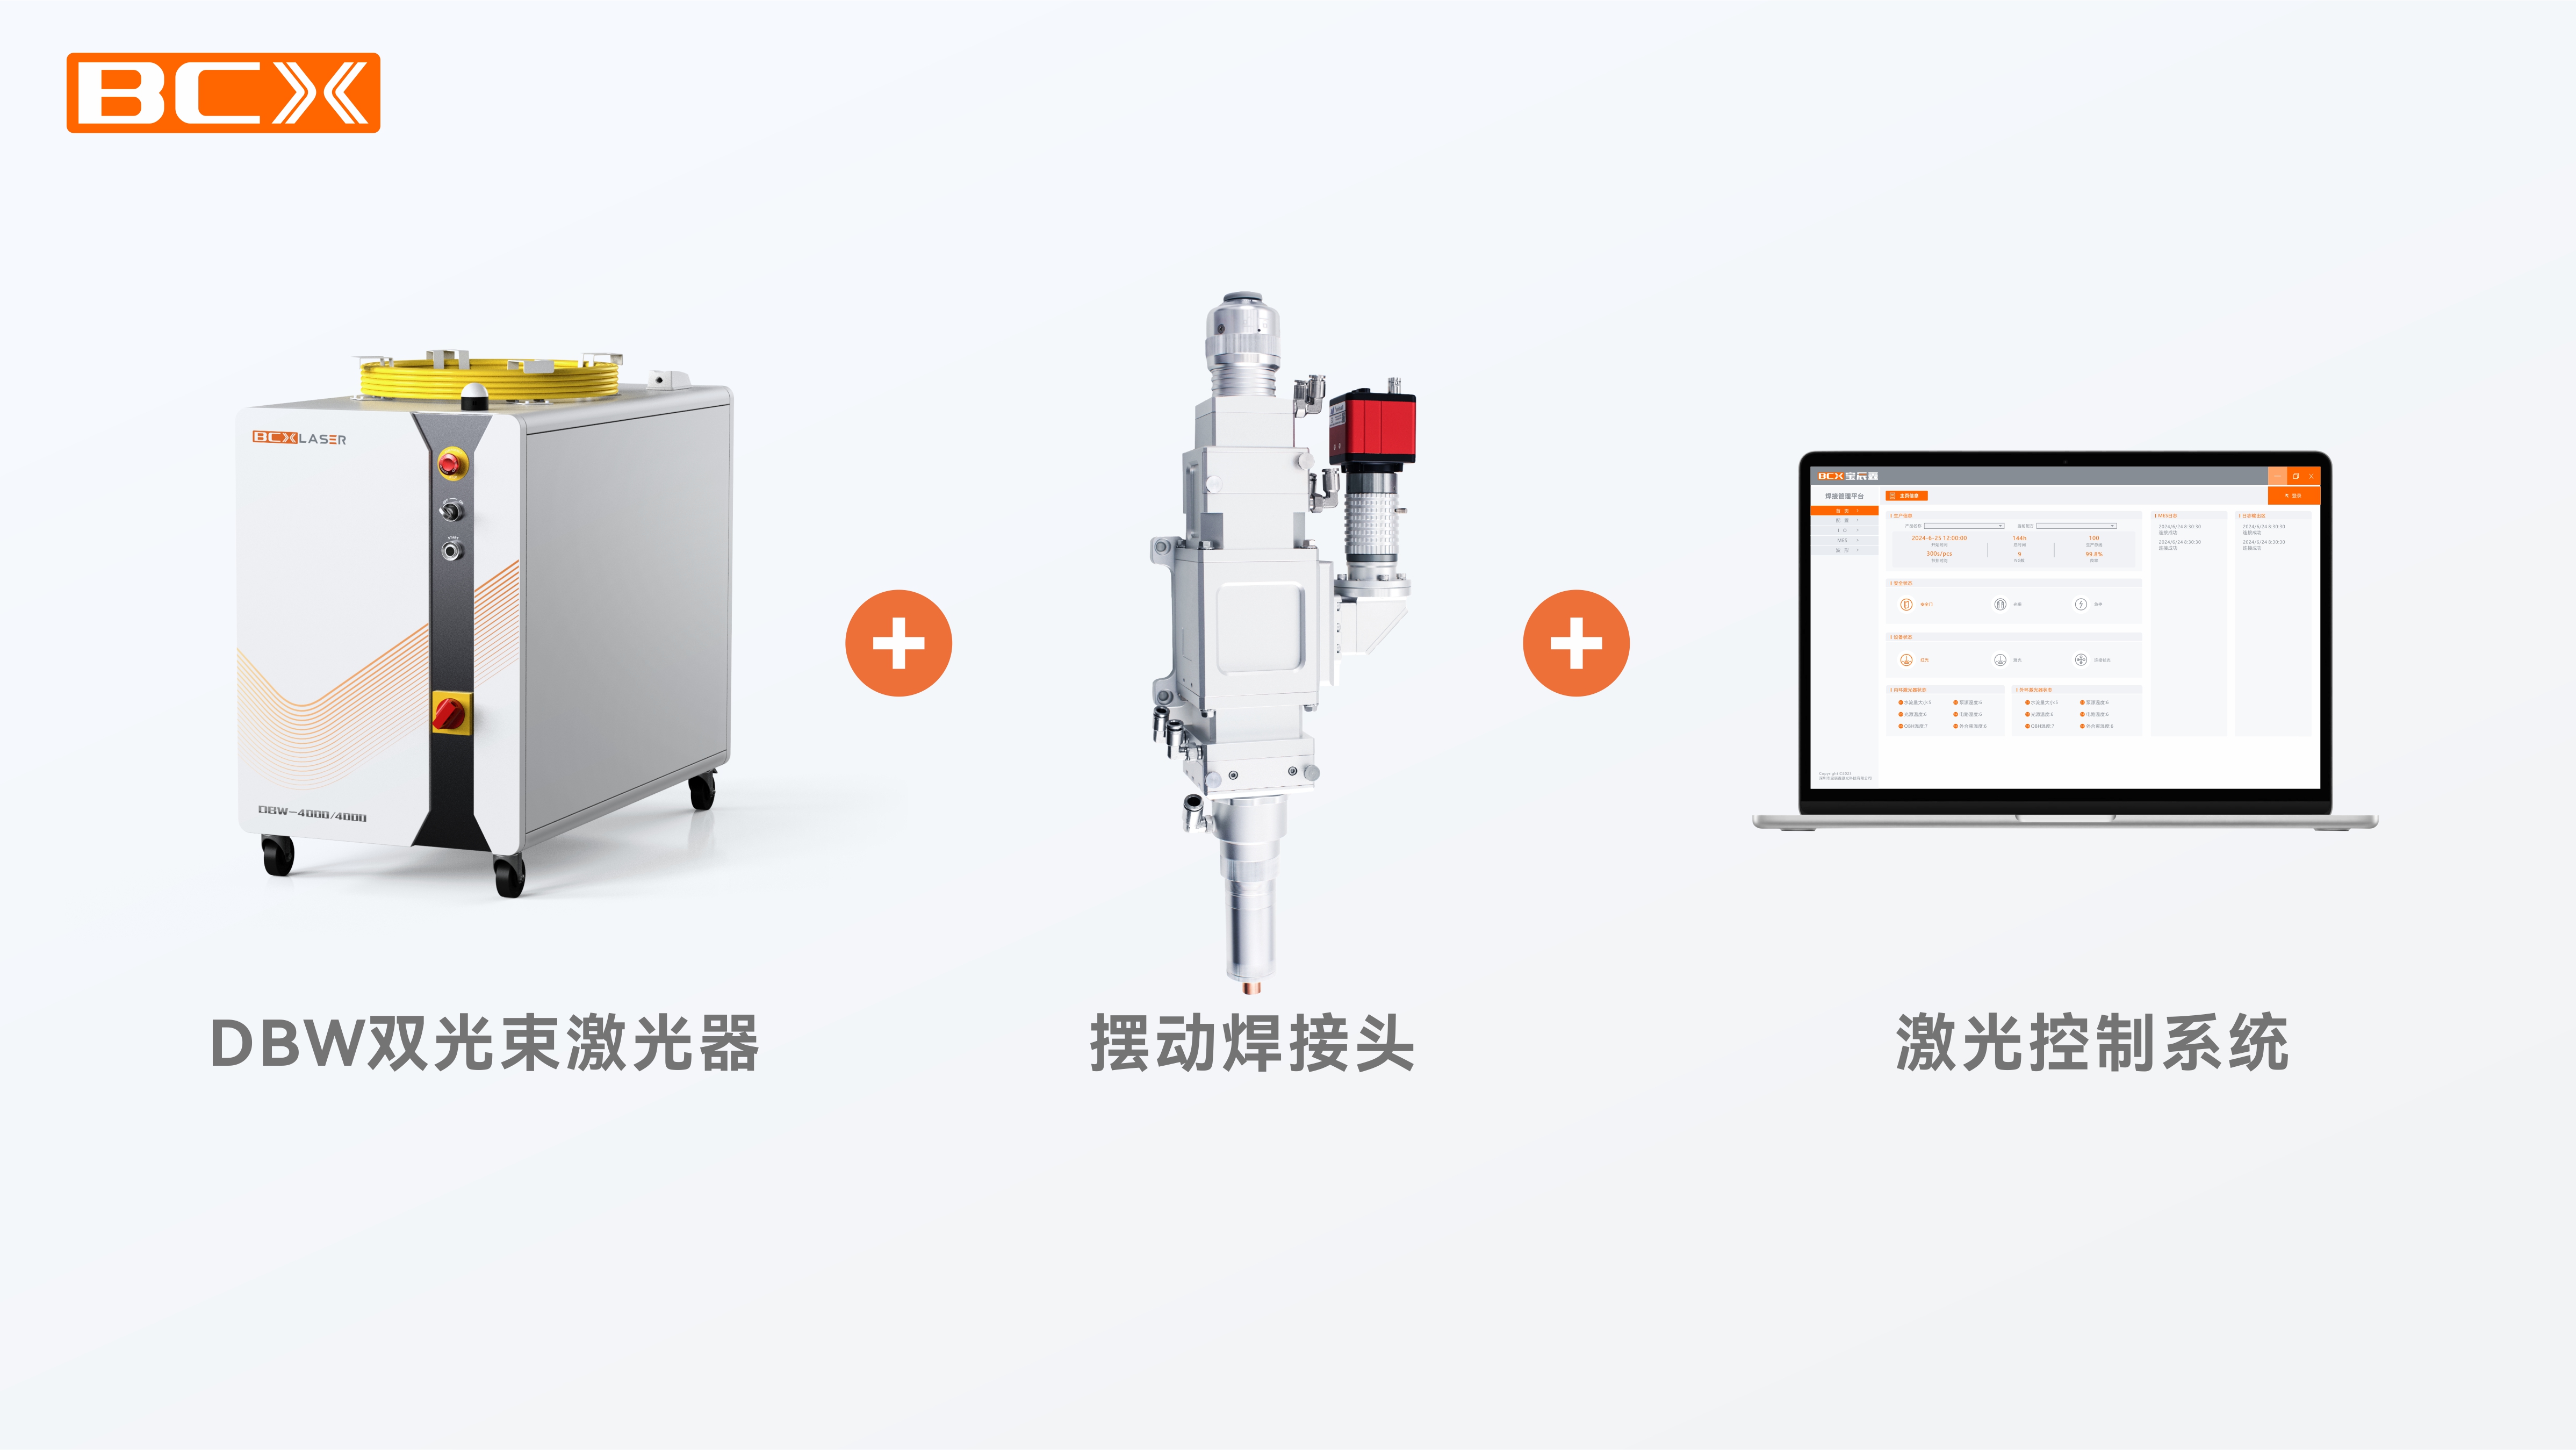
宝辰鑫同波长双光束DBW系列激光器,采用双光束同轴输出,中芯、环芯功率独立可调。
焊接过程中,能量较低的外环光束先行预热工件,稳定熔池并降低材料对激光的反射率;高能量中心光束紧随其后,在预热区域进行高效深熔;环形光束对熔池尾部持续作用,起到保温缓冷作用,抑制热裂纹并减小残余应力。
这种“预热-深熔-缓冷”协同作用,将单光束“粗暴穿透”的焊接方式升级为“精密调控”,带来多方面的焊接优势:
高精度低变形,焊缝成型精度高
中心光束能量密度高、热影响区极窄,配合外环光束的缓冷效应,实现热输入的精密调控,避免局部骤热骤冷,将热应力与变形降至最低。同时,稳定的熔池从根本上抑制了飞溅的产生,既减少了金属材料的损耗,也避免了后续清理工作。
焊缝深宽比大,接头强度高
中心光束采用小光斑聚焦,能量密度高,直接激发稳定匙孔效应,获得大熔深,实现齿轮主体与齿圈的冶金结合;环形光束则在稳定匙孔的同时控制熔宽,最终形成深宽比大的焊缝,确保接头强度和可靠性满足高负荷齿轮运行需求。
低热作用,守护基体原有性能
由于双光束的协同作用,将焊接热量高度约束在焊缝熔池极小范围内,大幅缩减热影响区范围,减少齿轮齿面渗碳硬化层退火软化,最大程度保留基材耐磨、抗疲劳的原始性能,延长齿轮部件服役寿命。
在实际打样中,宝辰鑫DBW双光束方案展现了令人信服的实力。环缝焊接一次成型,焊缝窄而平滑,熔深满足3.5mm+要求,且未出现硬质合金焊接常见的裂纹等缺陷,无需二次精密磨齿。
效率方面,焊接速度达2.1m/min,单件焊接周期仅数秒,并且该方案极易集成自动化机械手与流水线,大幅提升生产节拍与良品率,适配汽车零部件规模化制造需求。
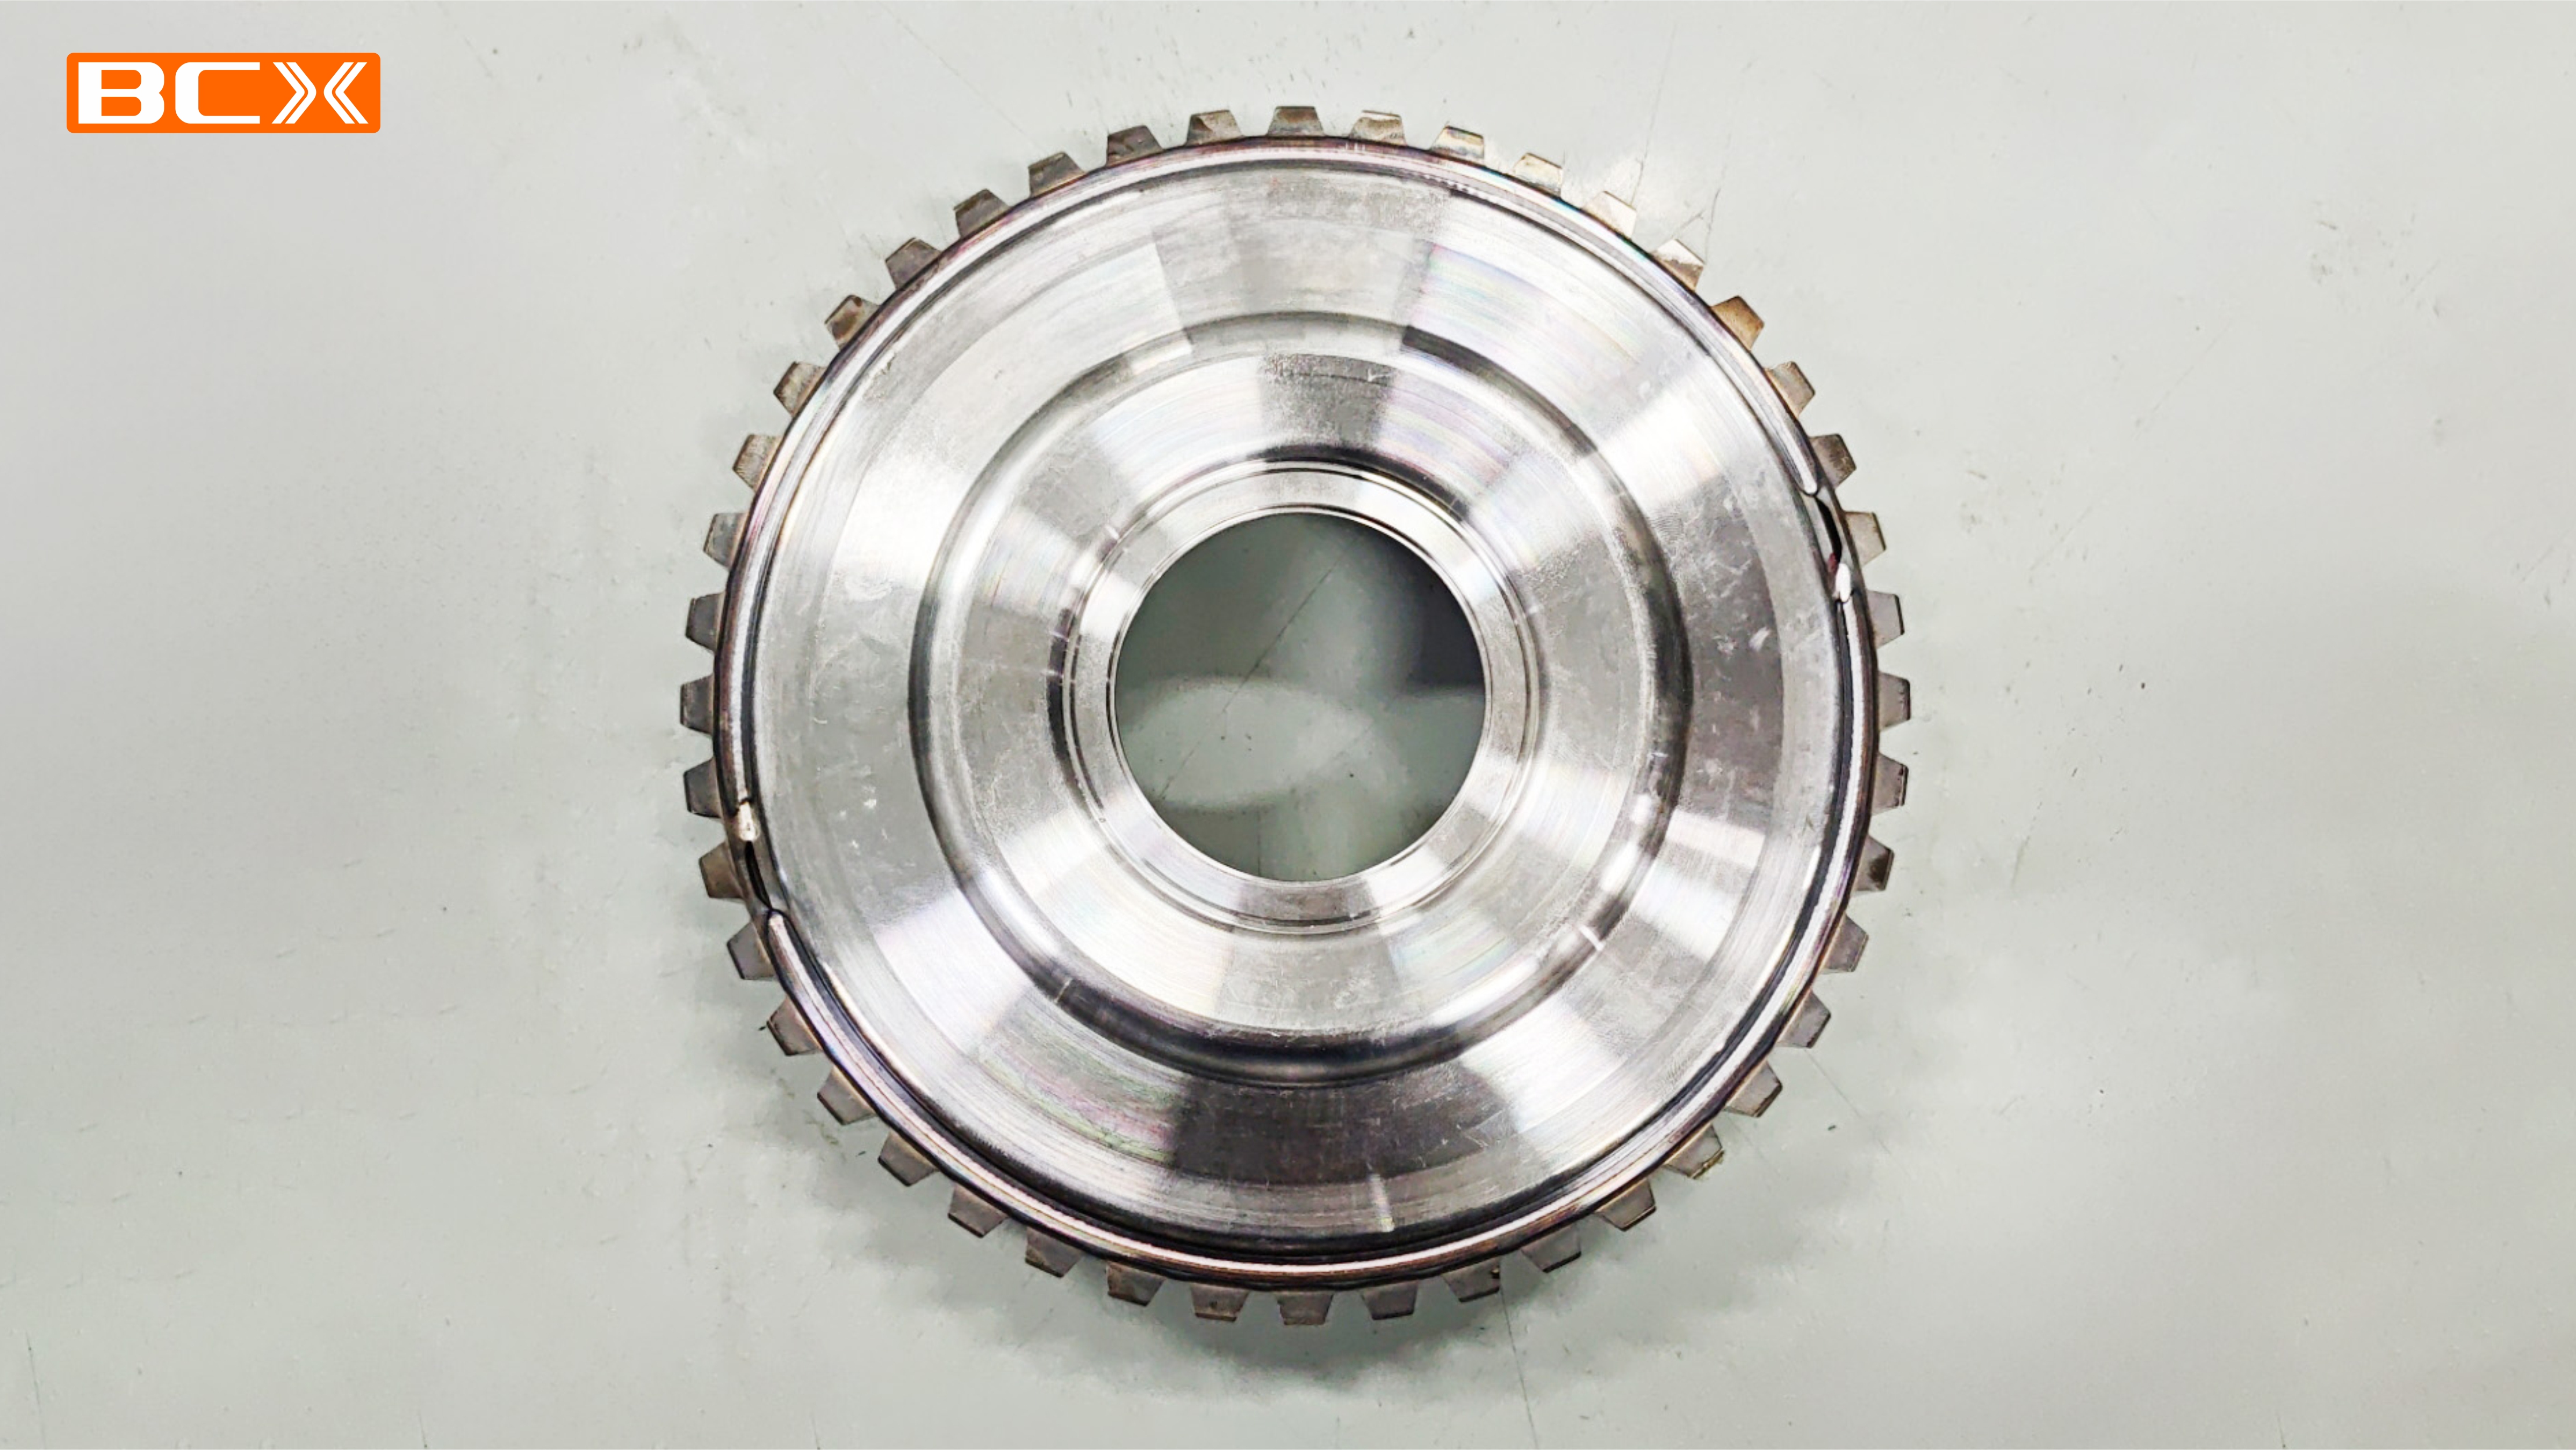
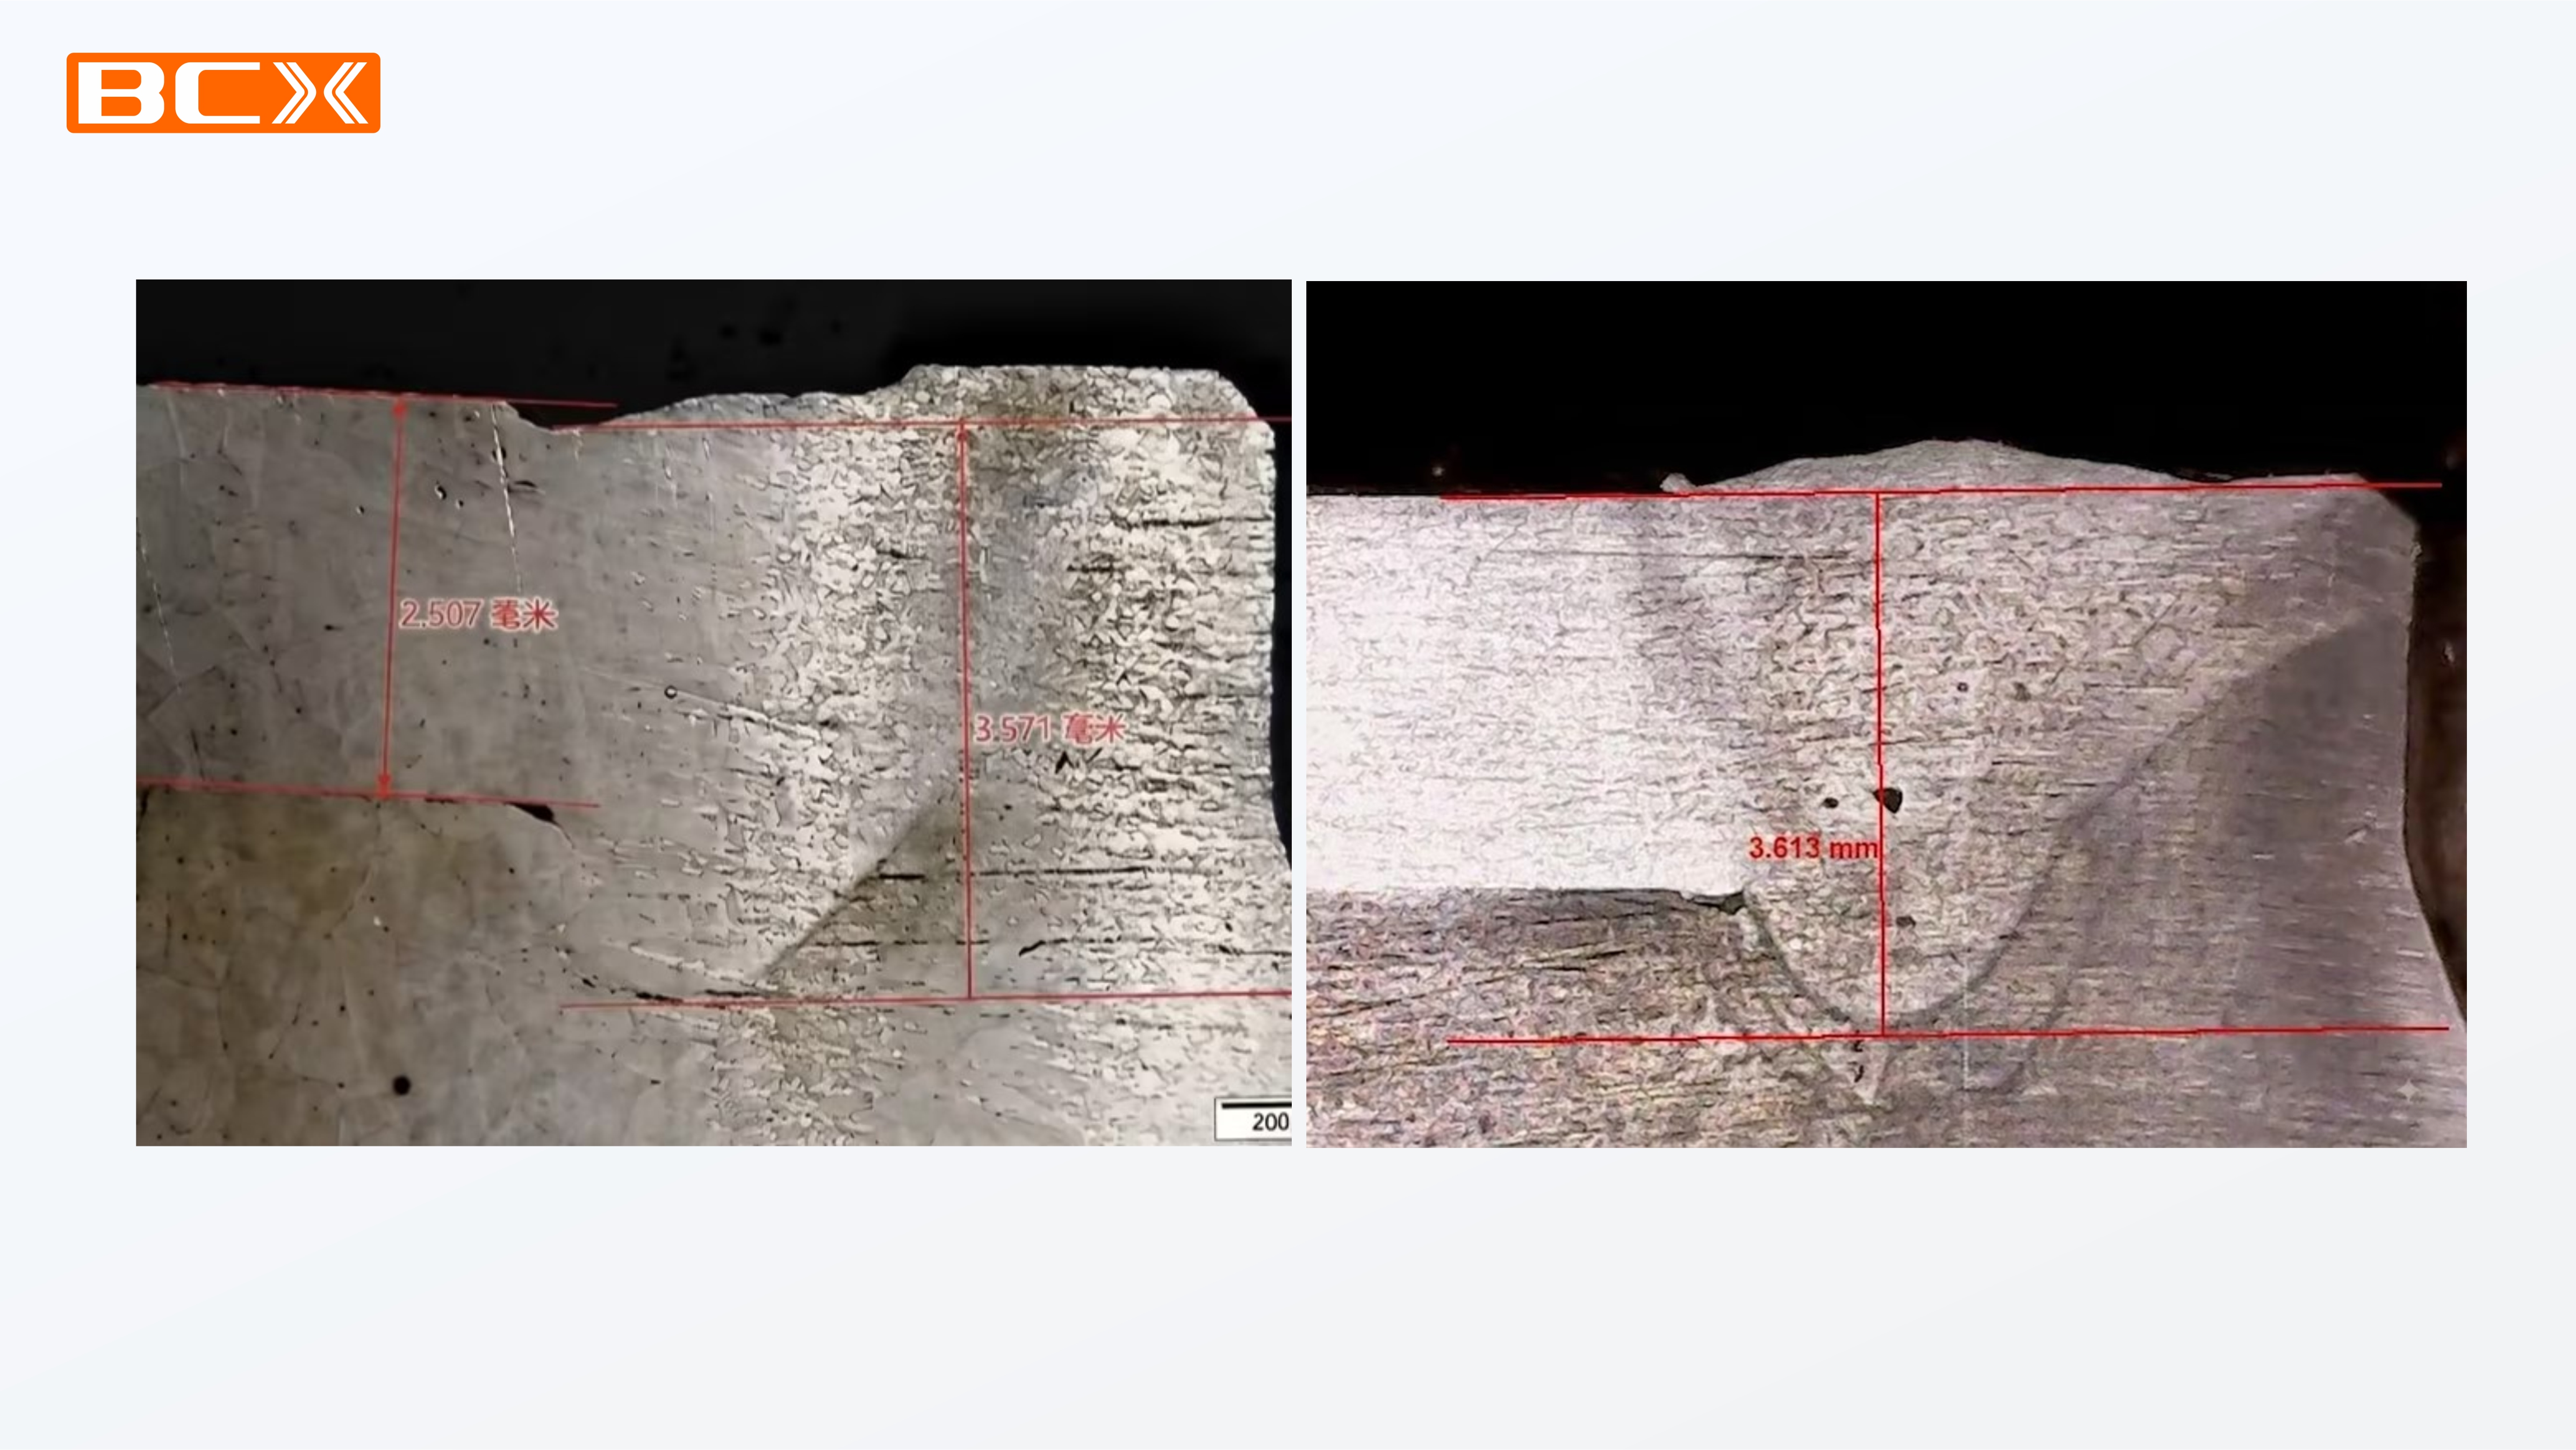
焊接外观图、金相图
该方案可广泛适用于汽车变速器、新能源减速器、工程机械传动齿轮、工业减速机及高扭矩精密传动部件,同时可有效覆盖各种类型的高强钢、硬质合金等材料的精密焊接需求,在精密传动场景中展现出优异的工艺通用性与可靠价值。
 筑牢新能源电驱系统散热安全屏障:宝辰鑫双光束焊接方案助力铝合金冷却壳体焊接提质增效


